CNC Machining Tolerances & Standards

We machine precision parts to drawing-specified tolerances, with tighter control available for critical dimensions, fits, and GD&T features after engineering review.
Get a Quote
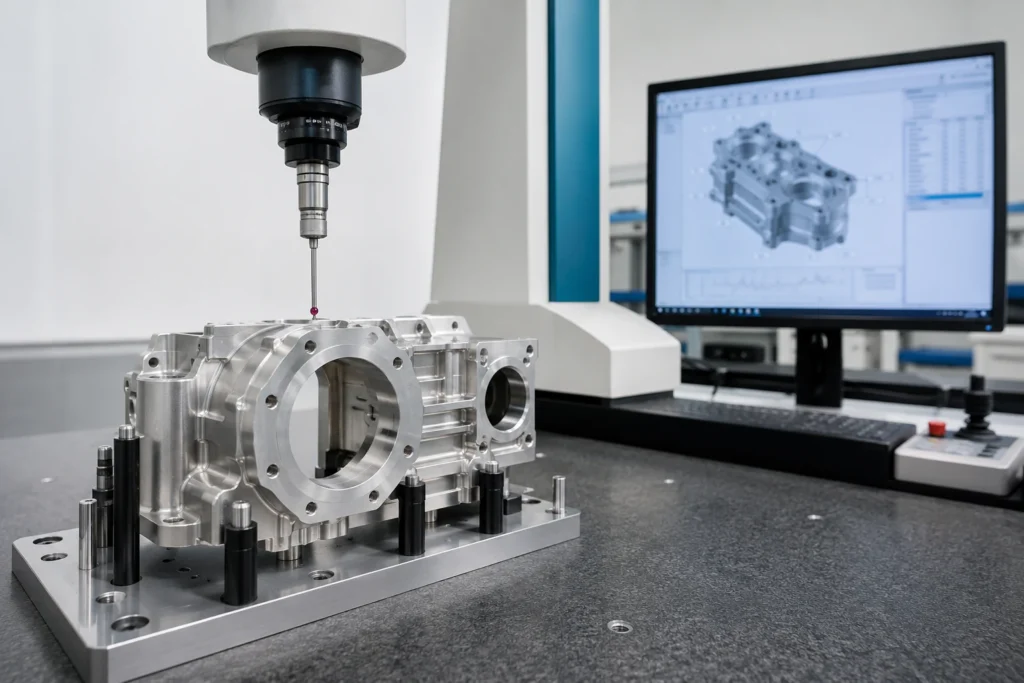
CMM inspection for CNC machining tolerances and GD&T verification
TOLERANCE CAPABILITIES

CNC Machining Tolerance Capabilities

Reference our typical CNC milling and turning tolerances, feature capabilities, surface finish options, and inspection standards.
Item
CNC Milling
CNC Turning
Max Part Size
Based on machine envelope and part geometry
Based on diameter, length, and part geometry
Min Feature Size
0.50 mm typical; smaller features subject to review
Standard Tolerance
±0.05 mm typical
±0.05 mm typical
Precision Tolerance
Down to ±0.01 mm on critical features, subject to drawing review
Hole Diameter Tolerance
±0.02 mm typical; tighter fits subject to review
Shaft Diameter Tolerance
Project-dependent; precision mating features supported
±0.02 mm typical; tighter shaft tolerances subject to review
Edge Condition
Deburred; sharp edges broken unless otherwise specified
Threads & Tapped Holes
Metric and imperial threads per drawing
Metric and imperial internal and external threads per drawing
Surface Finish
Ra 3.2 μm typical; Ra 1.6 μm and Ra 0.4 μm available where required
Standards
Drawing-specific requirements; ISO 2768 and GD&T supported
Design Note: Achievable tolerances depend on material, part geometry, feature size, datum strategy, and inspection requirements. Critical tolerances should be confirmed during drawing review.

GD&T Capabilities

Flatness
Parallelism
Perpendicularity
Position
Concentricity
Runout
We inspect geometric characteristics against drawing-defined datums, tolerances, and acceptance requirements.

Surface Roughness (Ra)

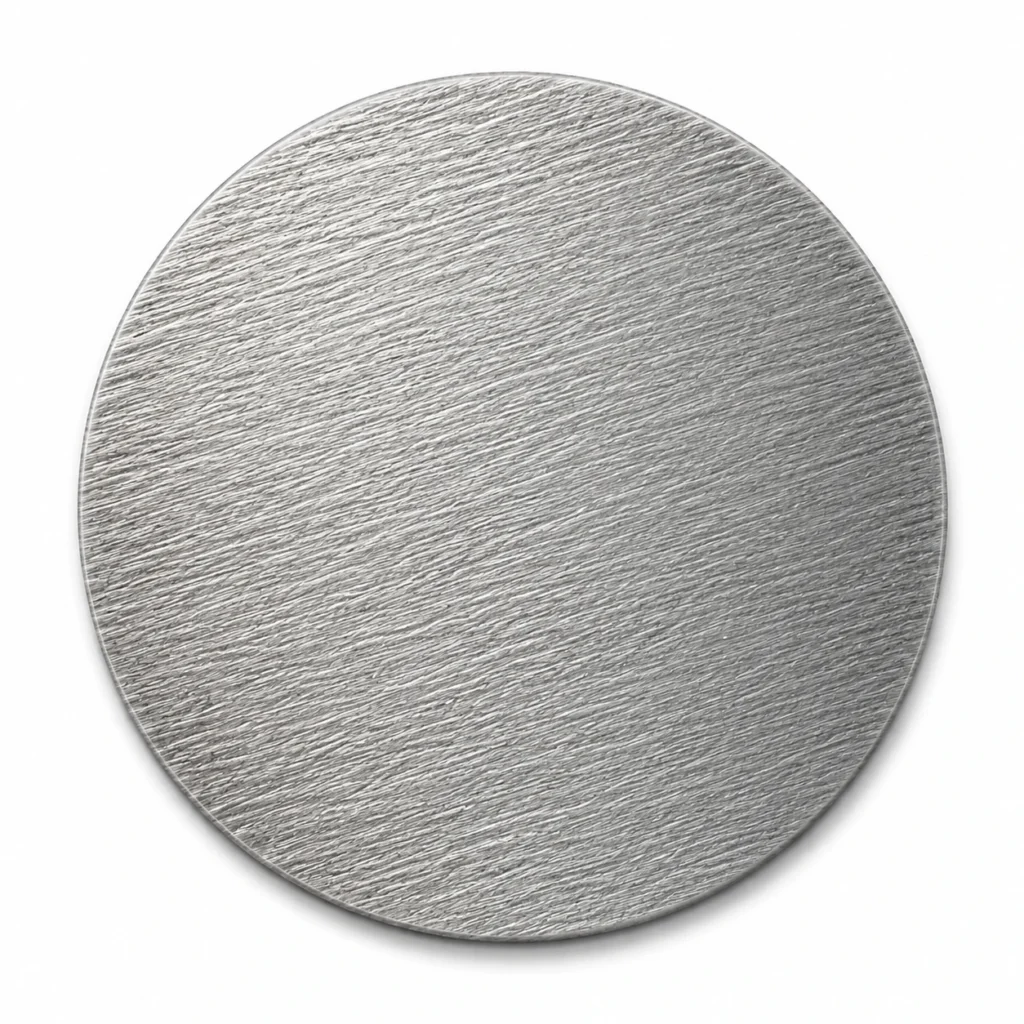
Ra 3.2 micrometer standard CNC machined surface finish
Ra 3.2 μm
Typical Machined Finish
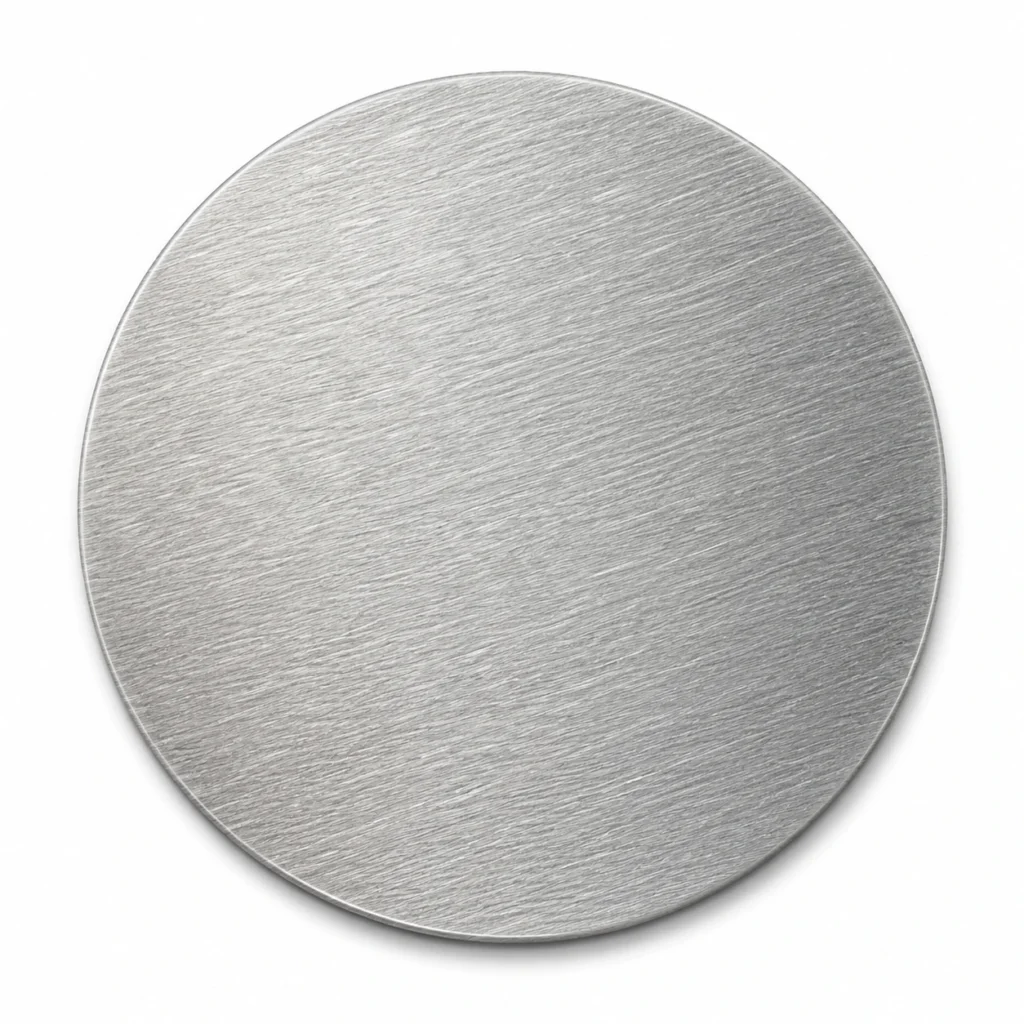
Ra 1.6 micrometer fine CNC machined surface finish
Ra 1.6 μm
Fine Finish
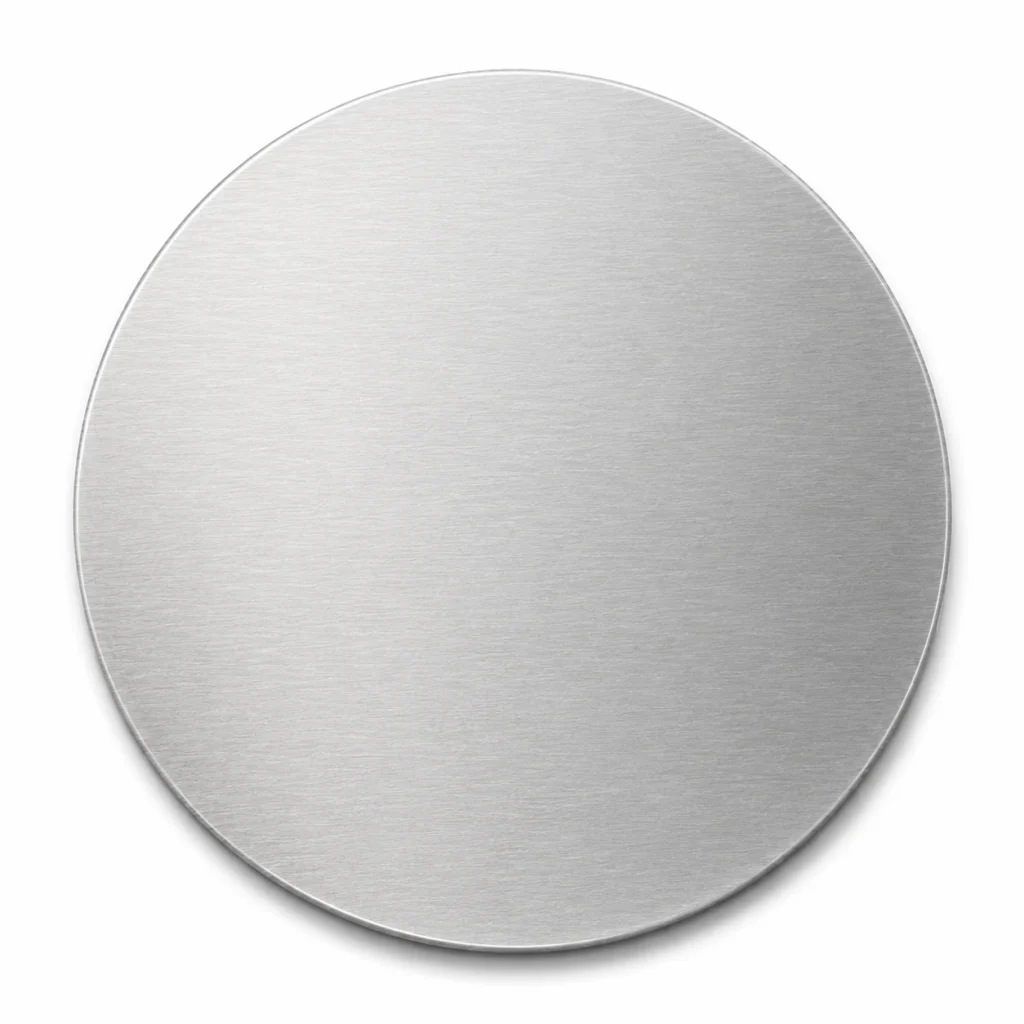
Ra 0.8 micrometer precision CNC machined surface finish
Ra 0.4 μm
Precision Finish
Finer surface finishes are available where required, depending on material, geometry, tooling access, and functional requirements.

Inspection & Documentation

Dimensional Inspection Reports
CMM Measurement Reports
First Article Inspection (FAI)
Material Certificates
Surface Roughness Reports
View Quality Control

Need a Tolerance Review Before Production?

Send us your drawing or CAD file. We can review critical dimensions, GD&T, fits, surface finish, and inspection requirements before quoting and production.
FAQ

Tolerances & Standards FAQs

Common questions about CNC machining tolerances, GD&T, surface roughness, inspection, and drawing requirements.

Typical general CNC machining tolerances are ±0.05 mm. Critical features can be held to ±0.01 mm where appropriate, subject to material, geometry, feature size, and drawing review.

Yes. Tighter tolerances can be supported on critical features depending on material, geometry, feature size, datum structure, and inspection requirements.

Yes. We manufacture and inspect parts to drawing-specified GD&T requirements, including position, flatness, parallelism, perpendicularity, concentricity, and runout.

Ra 3.2 μm is typical for machined surfaces. Ra 1.6 μm and Ra 0.4 μm finishes can be achieved where required, depending on material, geometry, and machining conditions.

Yes. ISO 2768 general tolerances can be applied when specified or appropriate for the drawing. Drawing-specific tolerances and customer requirements always take precedence.

Yes. Dimensional inspection reports, CMM reports, First Article Inspection reports, and material certificates can be provided based on project requirements.